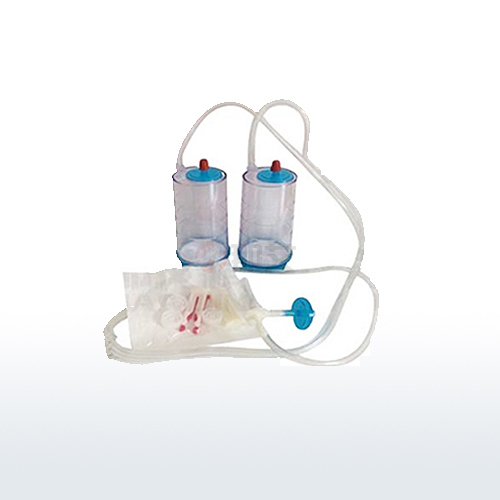
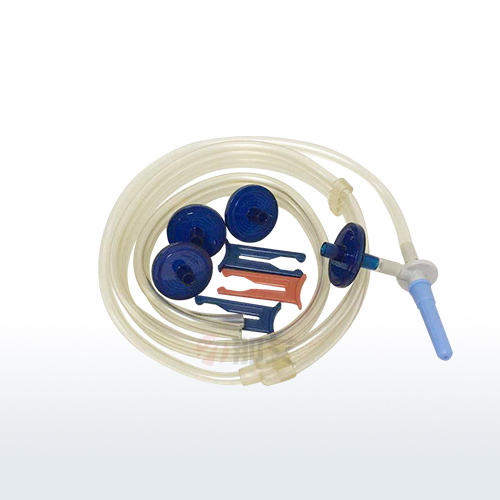
任何硅胶制品都无法做到绝对零批间差异——那艾原厂泵管虽将批间硬度差控制在正负2邵A以内——但在精密的流量校准中仍可能被检测到。应对策略——实验室建立泵管批号台账——记录每批泵管的批号、入库日期和对应的称重校准偏差。通过积累3至5个批号的数据——你会发现某个批号的泵管在校准后流量偏离总是比其他批号大零点几个百分点——这个信息可以作为未来选择泵管批次的参考。更重要的是——GMP环境下如果某批检验结果出现异常——审计中可以追溯该批次使用的是哪个批号的泵管——排除泵管批间差异作为异常来源的假设。那艾仪器NAI-JJY的审计日志中记录了每次安装泵管时手动输入的泵管批号——这个功能在偏差调查中极其有用——建议操作员务必养成安装泵管时录入批号的习惯。